En
Độ dày của thành là con số đầu tiên mà dây chuyền ép đùn phải kiểm soát và cũng là thông số đầu tiên thay đổi khi người vận hành điều chỉnh tốc độ kéo ra, tốc độ trục vít hoặc nhiệt độ đầu bằng tay. Trên cáp 600 V có thành cách điện 1,0 mm, độ lệch tâm 0,05 mm có thể cắt thành tối thiểu tới 0,85 mm. Điều đó đủ để thất bại trong bài kiểm tra khả năng chịu đựng AC thông thường, mặc dù độ dày trung bình có vẻ đúng. Đây là nơi tự động hóa quy trình ép đùn cho các bộ phận điện mang lại lợi nhuận.
Tự động hóa chuyển quyết định từ tay người vận hành sang bộ điều khiển vòng kín. Khi đường dây chạy, hệ thống liên tục điều chỉnh tốc độ trục vít, tốc độ kéo và áp suất đầu chữ thập để đường kính và điện dung đo được nằm trong một cửa sổ kín. Kết quả là sản phẩm vượt qua thử nghiệm điện môi một cách đáng tin cậy hơn và quy trình sử dụng ít polyme hơn so với dây chuyền được điều chỉnh thủ công.
Tự động hóa thực sự điều khiển những gì trong dây chuyền ép đùn cáp
Thật dễ dàng để nghĩ về tự động hóa quá trình ép đùn chỉ đơn giản là thêm một PLC vào bảng điện. Trong thực tế, dây chuyền ép đùn linh kiện điện hiện đại sử dụng một số vòng điều khiển độc lập đồng bộ hóa xung quanh một tham chiếu tốc độ chính.
Nhiệt độ và áp suất nóng chảy
Thùng của máy đùn được chia thành bốn đến sáu vùng gia nhiệt, mỗi vùng có cặp nhiệt điện và bộ điều khiển PID riêng. Trong một đường được điều chỉnh tốt, độ lệch so với điểm đặt nằm trong khoảng ±1,5°C. Khi độ lệch tăng lên trên ±5°C, dòng chảy nóng chảy thay đổi đủ để tạo ra sự thay đổi rõ rệt ở đường kính ngoài. Tự động hóa giữ cho độ lệch vùng ở mức nhỏ và theo dõi áp suất đầu, đây là chỉ báo thực sự về độ nhớt nóng chảy.
Tốc độ vít, tốc độ đường truyền và phản hồi
Vít cung cấp đầu ra nóng chảy và bộ phận kéo xác định tốc độ tuyến tính của cáp. Trong dây chuyền tự động, hệ thống điều khiển tính toán tỷ lệ từ phản hồi đường kính và điều chỉnh tốc độ trục vít trước tiên, trong khi bộ phận kéo ra giữ tốc độ dây chuyền không đổi. Điều này giảm thiểu thời gian giữa độ lệch đường kính và hiệu chỉnh. Máy đo đường kính quang học và cảm biến điện dung là hai thiết bị phản hồi phổ biến nhất. Tín hiệu điện dung đặc biệt hữu ích cho PE xốp, nơi nó biểu thị tỷ lệ giãn nở tốt hơn chỉ riêng đường kính.
Tỷ lệ lớp đồng đùn
Khi cáp có cấu trúc hai lớp hoặc ba lớp, mỗi lớp có bộ đùn riêng. Tỷ lệ giữa các lớp phải được giữ ổn định để tránh hiện tượng khô tại bề mặt tiếp xúc. Tự động hóa kiểm soát tốc độ của từng trục vít so với tốc độ của dây chuyền chính, sử dụng bộ cấp liệu trọng lượng hoặc cảm biến tải trọng trên phễu để đo trọng lượng polyme trong thời gian thực.
Vật liệu và dung sai làm cho quá trình đùn điện trở nên khác biệt
Việc đùn profile nhựa cho khung cửa sổ và việc đùn dây cách điện trông giống nhau, nhưng ứng dụng linh kiện điện đặt ra những giới hạn chặt chẽ hơn nhiều đối với sản phẩm cuối cùng. Đối với cáp chịu sự điều chỉnh của IEC 60502-1, UL 44 hoặc GB/T 12706, độ dày cách điện tối thiểu là hạng mục kiểm tra bắt buộc. Dây chuyền tự động duy trì độ dày thành trung bình gần với giá trị danh nghĩa hơn, có nghĩa là cần ít polymer hơn để đảm bảo mức tối thiểu. Trong thực tế, điều này thường giúp tiết kiệm 3% đến 7% vật liệu trên lớp cách nhiệt.
| Chất liệu | Yêu cầu điện môi chính | Thử thách tự động hóa |
|---|---|---|
| PVC | Điện trở cách điện ổn định ở 70°C | Cửa sổ xử lý rộng, nhưng sự tích tụ chất thoái hóa ảnh hưởng đến áp suất đầu theo thời gian |
| XLPE | Hấp thụ độ ẩm rất thấp và độ bền cao | Bước liên kết ngang yêu cầu phối hợp nhiệt độ nóng chảy và tốc độ đường truyền chính xác |
| Bọt PE | Hằng số điện môi thấp để truyền dữ liệu tốc độ cao | Phun chân không và khí cần phản hồi nhanh dựa trên điện dung |
| Cao su silicon | Khả năng chịu nhiệt độ cao cho cáp EV và thiết bị | Tan chảy mềm với độ bền kéo thấp; Căng thẳng khi vận chuyển phải được kiểm soát chặt chẽ |
| Teflon | Khả năng kháng điện môi và hóa chất tuyệt vời | Khí thải ăn mòn và độ nhớt nóng chảy cao đòi hỏi thiết kế trục vít và thùng chống ăn mòn |
Mỗi vật liệu đẩy chiến lược tự động hóa theo một hướng khác nhau. Đối với PVC và XLPE, độ ổn định nhiệt độ và tốc độ dây chuyền là những ưu tiên chính. Đối với PE xốp, bộ điều khiển phải phản ứng với sự trôi điện dung trong vòng vài giây. Đối với silicone và Teflon, độ nhớt thay đổi nhiều dọc theo thùng nên việc điều chỉnh phía áp suất trở nên quan trọng hơn việc điều chỉnh phía nhiệt độ.
Những điều cần chú ý khi mua dây chuyền ép đùn tự động
Quyết định đầu tư vào dây chuyền tự động hóa phải được quyết định bởi chi phí phế liệu và làm lại chứ không phải do vẻ đẹp của bảng điều khiển. Nếu một dây chuyền sản xuất 1.000 km cáp mỗi năm và loại bỏ 2% trong số đó do độ lệch của thành cách điện, việc thu hồi 2% đó bằng điều khiển vòng kín sẽ trả phần lớn chi phí vốn cho việc nâng cấp máy đùn hiện đại.
Khi đánh giá một nhà cung cấp, những điểm sau đây quan trọng nhất.
- Kiểm soát đường kính vòng kín nên sử dụng ít nhất hai trục đo để có thể nhìn thấy độ lệch tâm trong khi cáp vẫn chuyển động.
- PLC sẽ ghi lại các biến quy trình mỗi giây và lưu giữ dữ liệu cho ít nhất một ca sản xuất. Điều này giúp có thể truy nguyên vấn đề chất lượng về sự thay đổi tốc độ cụ thể.
- Đầu chữ thập và vít phải phù hợp với loại polyme mà bạn xử lý. Crosshead được thiết kế cho bọt PVC sẽ không tạo ra lớp bán dẫn đồng nhất trên đường dây XLPE.
- Cấu trúc cảnh báo phải dựa trên sự trôi dạt. Cảnh báo khi áp suất tan chảy lệch hơn 8% so với mức trung bình đang chạy của nó có thể ngăn ngừa hư hỏng đầu chữ thập trước khi tắt hoàn toàn.
Tốc độ cũng là một lời nhắc nhở về lý do tại sao tự động hóa là điều không thể thương lượng. Với tốc độ 200 m/phút, cáp di chuyển hơn 3 m mỗi giây. Bộ điều khiển vòng kín phản ứng trong một phần nghìn giây, trong khi người vận hành chạm vào núm sẽ cho phép vài mét cáp không có thông số kỹ thuật đi qua.
Đối với dây chuyền cách điện sơ cấp chạy PVC, PE hoặc XLPE, dây chuyền sản xuất dây cách điện tốc độ cao có tủ điều khiển tích hợp và phản hồi đường kính là điểm khởi đầu điển hình.
 Dây chuyền sản xuất dây cách điện tốc độ cao cho dây lõi Dây chuyền này tích hợp quá trình gia nhiệt trước, ép đùn và làm mát với khả năng điều khiển chính xác, đảm bảo độ dày cách điện đồng đều và độ đồng tâm cao cho dây lõi PVC, PE hoặc XLPE, lý tưởng cho các nhiệm vụ cách điện sơ cấp. Xem sản phẩm →
Nếu cấu trúc cáp của bạn sử dụng các lớp cách điện riêng biệt thì việc kiểm soát tỷ lệ lớp sẽ trở thành yếu tố quyết định. Dây chuyền sản xuất đồng đùn hai hoặc ba lớp giữ cho mỗi máy đùn được đồng bộ hóa xung quanh một tham chiếu tốc độ chính.
 Dây chuyền sản xuất đồng đùn hai hoặc ba lớp Với máy đùn được đồng bộ hóa và tham chiếu tốc độ chính, dây chuyền này đảm bảo kiểm soát tỷ lệ lớp chính xác cho cáp nhiều lớp, điều cần thiết khi các vật liệu khác nhau phải được ép đùn đồng thời với độ chính xác. Xem sản phẩm →
Đối với việc ép đùn vỏ bọc và vỏ bọc cuối cùng, các ưu tiên sẽ thay đổi. Vỏ bọc đùn thường dày hơn và nặng hơn, do đó lực căng kéo ra quan trọng hơn điện dung. Máy đùn vỏ bọc cáp được chế tạo dựa trên vít có độ lệch thấp và bộ phận kéo mạnh mẽ là công cụ phù hợp.
 Máy đùn vỏ cáp để ép đùn áo khoác Được chế tạo bằng vít có độ lệch thấp và bộ phận kéo chắc chắn, chiếc máy này xử lý các vật liệu vỏ dày hơn, duy trì độ dày thành ổn định để bảo vệ cáp cuối cùng. Xem sản phẩm →
Đừng bỏ qua các dây dẫn bạn đưa vào máy đùn
Mọi quyết định tự động hóa trên dây chuyền ép đùn đều có thể bị ảnh hưởng bởi dây dẫn không ổn định. Nếu dây đồng đi vào đầu trượt có đường kính khác nhau hoặc độ giãn dài không đều thì độ dày thành ống vẫn sẽ dao động bất kể vòng điều khiển ép đùn được điều chỉnh chặt đến mức nào.
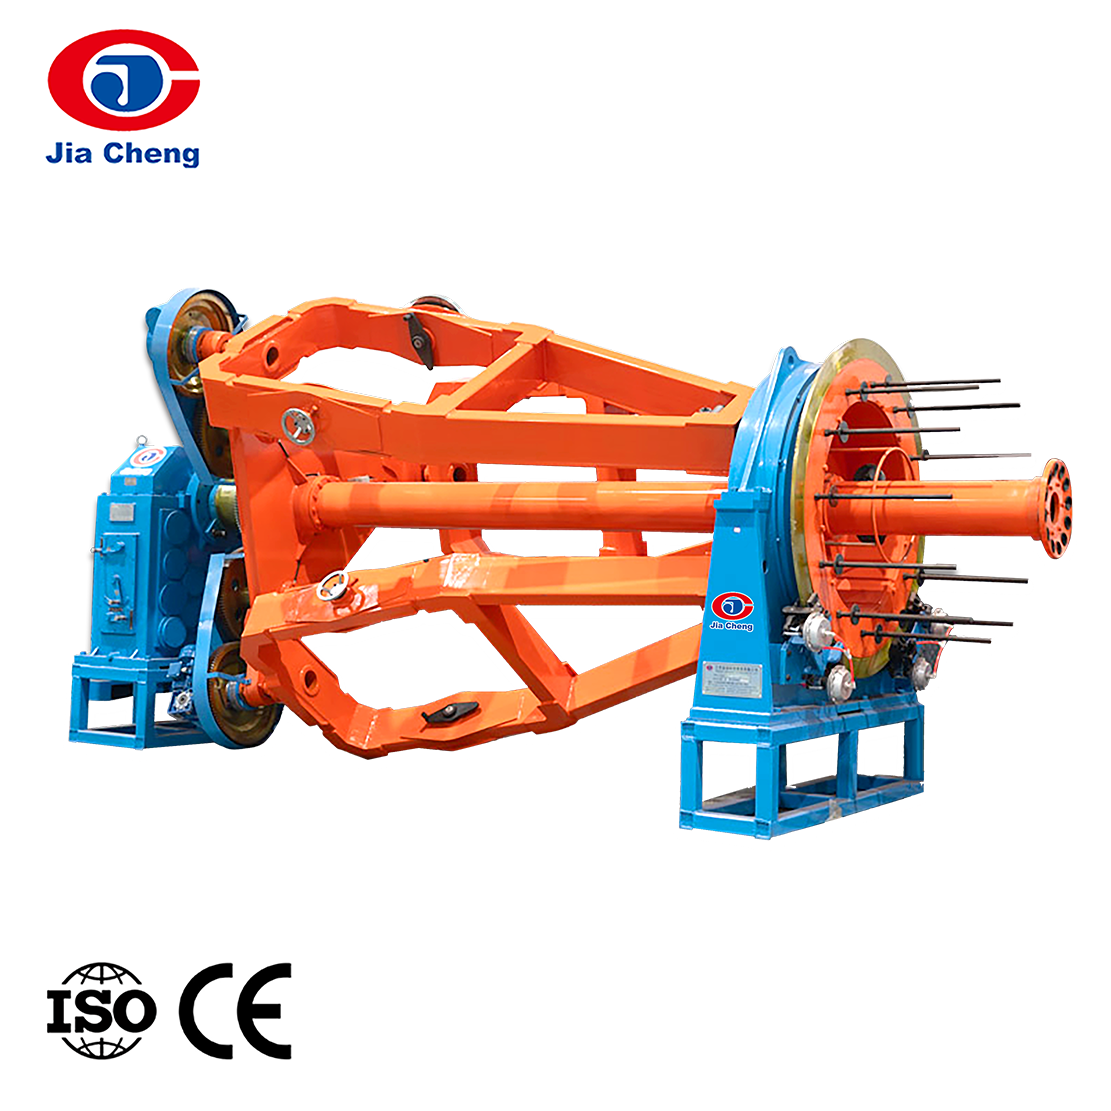
Tính nhất quán của dây kéo ảnh hưởng đến diện tích mặt cắt ngang của dây dẫn và điện trở của nó. Đường kính dây thay đổi 1% sẽ làm thay đổi diện tích dây dẫn khoảng 2%. Đó là lý do tại sao các nhà máy cáp đầu tư tự động hóa máy đùn thường cũng thắt chặt quy trình kéo thượng nguồn. Nếu bạn vẫn đang đánh giá một đường vẽ mới, bạn nên hiểu rõ Máy bẻ thanh quản lý lực căng như thế nào , bởi vì sự thay đổi lực căng trong quá trình kéo là nguyên nhân phổ biến gây ra sự không nhất quán về độ giãn dài của dây dẫn.
Mối quan hệ giữa chất lượng bản vẽ và độ ổn định khi ép đùn là một trong những cải tiến hiệu quả nhất về mặt chi phí dành cho nhà sản xuất cáp. Một dây dẫn ổn định sẽ giảm lượng vật liệu phải thêm vào lớp cách nhiệt chỉ để đáp ứng các yêu cầu tối thiểu về tường.
Điều này có ý nghĩa gì đối với sàn sản xuất của bạn
Tự động hóa quy trình ép đùn các bộ phận điện không phải là một quyết định mua hàng đơn lẻ. Nó là sự kết hợp của điều khiển nhiệt độ vòng kín, đồng bộ hóa vít và kéo, phản hồi từ cảm biến đường kính và điện dung cũng như điều chỉnh cụ thể cho vật liệu. Lợi ích của việc thực hiện đúng cả bốn điều trên là sản phẩm luôn vượt qua các cuộc kiểm tra điện môi và sàn sản xuất ít lãng phí polyme hơn.
Điểm khởi đầu thực tế nhất là đo lường tỷ lệ phế liệu và làm lại hiện tại. Sau đó, xác định dòng có âm lượng cao nhất và bắt đầu với bộ điều khiển tốc độ đường truyền và đường kính vòng kín trên dòng đó. Khi nhóm vận hành có được sự tự tin, hãy thêm phản hồi điện dung cho dây chuyền xốp, kiểm soát tỷ lệ lớp cho dây chuyền đồng đùn và ghi dữ liệu để hỗ trợ kiểm tra khả năng truy xuất nguồn gốc.
Nếu bạn đang thay thế một máy đùn hiện có hoặc xây dựng một dây chuyền mới từ một nhà cung cấp duy nhất, bạn nên hỏi liệu hệ thống điều khiển, thiết kế trục vít, đầu chữ thập và bộ phận vận chuyển có được thiết kế như một hệ thống hay không. Các dây chuyền ép đùn hiển thị trong thẻ sản phẩm ở trên được xây dựng bởi Công nghệ Jiangsu JiaThành với ý tưởng tiếp cận tích hợp đó.